- 01O Paradoxo do Multicor: Quando os Resíduos de Purga Pesam Mais do que a Própria Peça
- 02A Anatomia do Desperdício: Conduta de Purga, Torre de Limpeza e Purga no Infill
- 03Como Calibrar os Volumes de Purga no Bambu Studio e Poupar até 45% de Filamento
- 04A Fórmula Contabilística para Faturar a Purga do AMS no Orçamento Comercial
- 05Perguntas Frequentes (FAQ)
O Paradoxo do Multicor: Quando os Resíduos de Purga Pesam Mais do que a Própria Peça
Regra prática de oficina: Em impressões multicor, os resíduos de purga e a torre de limpeza consomem frequentemente 2 a 3 vezes o peso da peça acabada. Um colecionável de 90g com 380 trocas de cor gera 210g de desperdício (5,04 € extra a 24 €/kg). Orçamentar apenas os 90g finais provoca um prejuízo real de -4,75 € por encomenda.
Em impressões monocromáticas tradicionais, o filamento consumido corresponde quase integralmente à peça física entregue ao cliente. Pelo contrário, em sistemas automáticos como o Bambu Lab AMS, cada transição de cor exige cortar o filamento no cabeçote, retrair o fio pelo tubo PTFE, alimentar o novo polímero, purgar o resíduo anterior na conduta traseira e estabilizar a pressão na torre de limpeza.
Quando um modelo acumula entre 300 e 500 mudanças de cor, os resíduos de purga e a torre de limpeza ultrapassam facilmente os 200g de plástico descartado, além de manterem a impressora mais de 7 horas suplementares a trocar de filamento. Se calcular o orçamento apenas pelo peso da peça na balança, estará literalmente a pagar para produzir.
| Componente de Custo | Orçamento Amador (Peso da Peça) | Motor Real InfillQuote AMS | Variação Real / Impacto na Tesouraria |
|---|---|---|---|
| Peso Líquido da Peça | 90 g (4 Cores PLA) | 90 g (4 Cores PLA) | Mesma geometria física final |
| Resíduos de Purga e Torre | 0,00 € (Ignorado 0g) | 210 g (5,04 € a 24,00 €/kg) | 175g de purga na conduta + 35g de torre de limpeza |
| Consumo Total da Bobina | 90 g (2,16 €) | 300 g (7,20 €) | +5,04 € (+233% de custo direto de matéria-prima!) |
| Trocas de Filamento no AMS | 380 Trocas (0h contabilizadas) | 380 Trocas (+7,1 horas a trocar fio) | O tempo de transição supera o tempo de extrusão útil |
| Duração Total do Ciclo | 3,5 Horas (Tempo do Modelo) | 10,6 Horas (3,5h extrusão + 7,1h trocas) | 7,1 horas extra de capacidade produtiva ocupada |
| Eletricidade (145W @ 0,24 €/kWh) | 0,12 € (3,5h) | 0,37 € (10,6h) | Tabuleiro aquecido mantido durante 10,6 horas contínuas |
| Amortização de Máquina e Desgaste | 1,58 € (0,45 €/h) | 4,77 € (0,45 €/h) | Desgaste intensivo da lâmina de corte, engrenagens e PTFE |
| Margem de Risco de Falha (10%) | 0,00 € (Ignorado) | 1,23 € | Elevado número de trocas aumenta o risco de encravamento |
| Custo Base Real de Produção | 3,86 € | 13,57 € | O custo real é 3,51 vezes superior à estimativa amadora! |
| Preço Cobrado ao Cliente | 10,50 € (Regra ingénua ~3x) | 28,90 € (Margem Alvo 35% Líquida) | Preço profissional sustentável para peças multicor |
| Comissão da Plataforma (16%) | 1,68 € | 4,62 € | Deduzida sobre o valor bruto total faturado |
| Saldo Líquido Real na Conta | +4,96 € (Fictício) -> -4,75 € (PREJUÍZO!) | +10,71 € (Lucro Líquido Real) | O orçamento amador perde 4,75 € por cada peça vendida! |
| Margem Líquida Efetiva | -45,2% (Prejuízo Operacional) | +37,0% (Margem Blindada) | Oficina rentável vs. erosão silenciosa de capital |
Tabela: Auditoria Financeira: Orçamento Amador vs. Motor Real InfillQuote AMS (Colecionável 90g, 380 Trocas, 24 €/kg)
Nota: Simulação calibrada para um colecionável de 90g a 4 cores com 380 mudanças de filamento numa Bambu Lab P1S/X1C, bobina PLA de qualidade a 24,00 €/kg e tarifa elétrica portuguesa de 0,24 €/kWh.
A Anatomia do Desperdício: Conduta de Purga, Torre de Limpeza e Purga no Infill
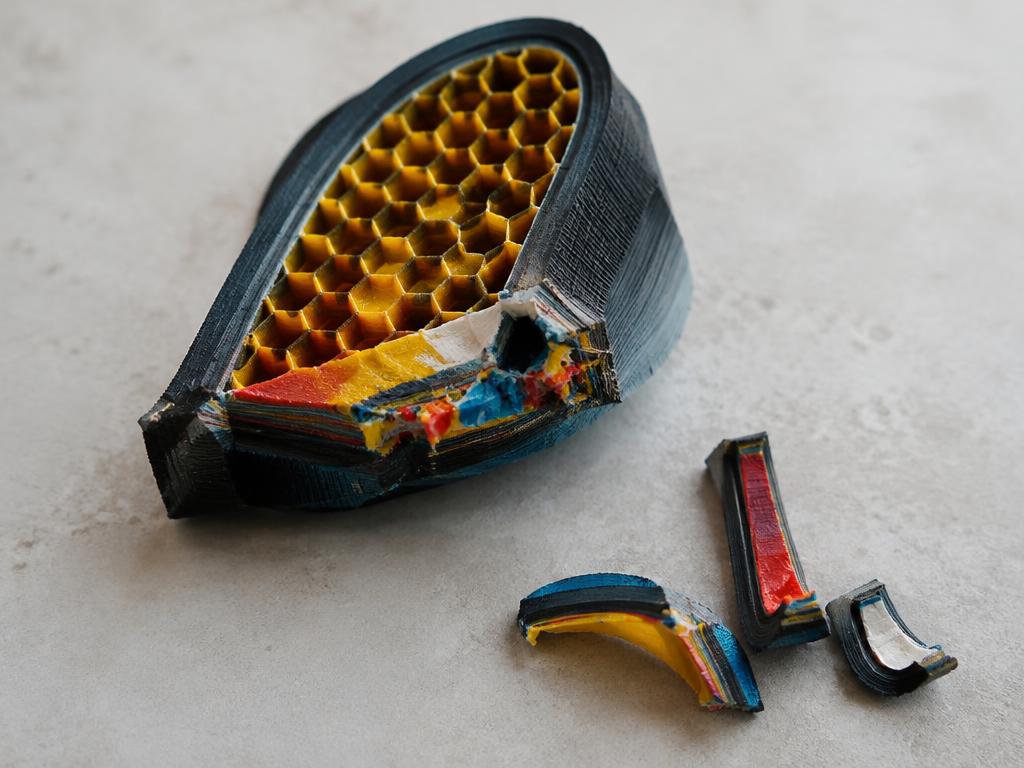
Regra prática: O desperdício do sistema AMS divide-se em três fluxos: resíduos expelidos na conduta traseira, torre de limpeza no tabuleiro e purga no preenchimento interno (infill). Enquanto a purga limpa a câmara de fusão do bico, a torre equaliza a pressão dinâmica antes de imprimir as paredes visíveis.
Em cada mudança de cor, o cabeçote desloca-se sobre a conduta traseira para purgar entre 30 mm³ e 60 mm³ de polímero fundido residual. De seguida, percorre a torre de limpeza para estabilizar o avanço de pressão (Pressure Advance) e limpar eventuais fios na ponta do bico antes de retomar as paredes exteriores da peça.
Os slicers modernos permitem ainda redirecionar parte do volume de transição para o preenchimento interno (Flush into infill) ou para os suportes. Esta técnica reduz o desperdício na conduta em até 25%, desde que o modelo possua pelo menos 3 a 4 perímetros de parede externa (1,2 mm a 1,6 mm) para evitar transparências de cores escuras.
FXRaio-X Técnico · Como o InfillQuote calcula isto nos bastidores (Ver fórmula)▼
M_{total} (g) = M_{peca} + M_{suporte} + M_{torre} + \sum_{i=1}^{N_{trocas}} [V_{purga, i} (mm^3) \times \rho (g/mm^3)]Onde V_purga,i representa o volume de transição calibrado no slicer entre a cor anterior e a seguinte, rho é a densidade volumétrica do polímero (1,24 g/cm³ no PLA) e N_trocas o número total de comutações.
Como Calibrar os Volumes de Purga no Bambu Studio e Poupar até 45% de Filamento
Regra prática de calibração: O multiplicador de purga vem configurado de fábrica em 1.0 (excessivamente conservador). Reduzir o fator global para 0.60–0.65 corta o desperdício de plástico em cerca de 35% sem contaminação cromática, poupando entre 3,50 € e 6,00 € por cada bobina consumida.
A matriz predefinida do Bambu Studio e do OrcaSlicer assume o pior cenário ótico possível: a transição direta de preto intenso para branco puro ou translúcido. Na prática, passar de branco para preto exige apenas ~120 mm³ de purga, enquanto a transição inversa (preto para branco) requer cerca de 380 mm³.
Ao abrir a janela "Flushing Volumes" no slicer, reduza o multiplicador global para 0.60–0.65 e ajuste individualmente os pares de elevado contraste. Um perfil de purga otimizado poupa dezenas de horas de máquina e vários quilogramas de filamento ao longo do mês.
- Transições de Alto Contraste (Manter entre 350 e 450 mm³): Preto para Branco, Vermelho Intenso para Amarelo Claro, Azul Escuro para Tons Claros ou Translúcidos.
- Transições Favoráveis (Reduzir para 110 a 150 mm³): Branco para Preto, Amarelo para Verde Escuro, Cinzento Claro para Antracite.
- Compactação da Torre de Limpeza: Reduza a largura da torre de 35 mm para 20–25 mm e desative a geração de camadas da torre acima da última mudança de cor do modelo.
- Proteção contra Sombras Internas: Sempre que ativar a purga no preenchimento interno (infill), configure um mínimo de 3 a 4 perímetros de parede externa para impedir que pigmentos escuros transpareçam na superfície.
A Fórmula Contabilística para Faturar a Purga do AMS no Orçamento Comercial
Regra de ouro comercial: Os resíduos de purga não são um erro da oficina — são matéria-prima direta exigida pelo desenho multicor do cliente. Fature 100% dos gramas expelidos e das horas de troca, aplique uma taxa fixa de setup de 8 € a 15 € e produza em lote: preencher o tabuleiro com 6 peças reduz o desperdício unitário em mais de 70%.
Na maquinação CNC ou na moldação por injeção, as aparas metálicas e os canais de alimentação são integralmente contabilizados no custo da peça. Na impressão 3D multicor o princípio é rigorosamente idêntico: a oficina pagou a bobina completa; oferecer 210g de purga gratuitamente anula qualquer margem de lucro.
Adicionalmente, 380 mudanças de filamento retêm a impressora durante mais de 7 horas suplementares a consumir eletricidade e a desgastar o cortador mecânico. Contabilize a taxa horária da máquina sobre o tempo total do ciclo (extrusão + trocas) e utilize o divisor reverso para proteger a sua margem líquida.
FXRaio-X Técnico · Como o InfillQuote calcula isto nos bastidores (Ver fórmula)▼
Preco = \frac{[ (M_{peca} + M_{purga}) \times C_{filamento} ] + [ (T_{extrusao} + N_{trocas} \times t_{troca}) \times R_{maquina} ] + M\tilde{a}oDeObra + Setup}{1 - (Comissao\% / 100) - (MargemAlvo\% / 100)}Integra a massa total de polímero extraída do ficheiro .3mf, soma o tempo de máquina gasto nas trocas de cor (média de 65 a 80 segundos por troca) e aplica o divisor reverso de comissões.
- Apresentação Executiva B2B: Nas propostas em PDF geradas pelo InfillQuote, discrimine a rubrica como 'Consumo Técnico de Transição e Estabilização Multicor' para demonstrar rigor de engenharia.
- Taxa Fixa de Preparação AMS: Aplique uma taxa base de 8,00 € a 15,00 € por encomenda multicor para remunerar o carregamento manual de bobinas no AMS, mapeamento de slots e verificação de secagem.
- Produção em Série no Mesmo Tabuleiro (Batching): Imprimir 6 a 8 unidades idênticas na mesma placa PEI partilha uma única torre de limpeza e um único ciclo de purga por camada, reduzindo o desperdício por peça em até 75%!
Perguntas Frequentes
Quanto tempo extra adiciona o sistema Bambu Lab AMS por cada troca de filamento?
Nas impressoras Bambu Lab (séries X1, P1 e A1), cada mudança de cor acrescenta entre 60 e 90 segundos ao ciclo de produção. O cabeçote aciona a lâmina para cortar o filamento, retrai o fio até ao módulo AMS, introduz o novo filamento até ao hotend, purga o material na conduta traseira, limpa o bico na borracha de silicone e estabiliza o fluxo na torre de limpeza. Num trabalho com 380 trocas, o processo de transição adiciona mais de 7 horas ao tempo total de máquina.
A impressão multicor no AMS acelera o desgaste mecânico da impressora?
Sim, de forma significativa. O funcionamento intensivo do AMS desgasta três conjuntos mecânicos principais: (1) A lâmina de corte do cabeçote (cutter blade), que efetua centenas de cortes por peça e deve ser substituída preventivamente a cada 3.000 a 5.000 ciclos; (2) Os motores e engrenagens dos alimentadores do AMS; e (3) Os tubos guia de PTFE, que sofrem abrasão interna contínua pela passagem repetida do filamento a alta velocidade.
Quando é seguro ativar a opção de purga no preenchimento interno (Flush into infill)?
Ativar a purga no preenchimento interno permite poupar entre 15% e 30% do plástico descartado na conduta, mas requer atenção à espessura das paredes. Se o modelo tiver menos de 3 ou 4 perímetros exteriores (espessura inferior a 1,2 mm), um filamento escuro purgado no interior deixará manchas visíveis através de uma parede exterior clara ou branca. Utilize esta função apenas em peças com casca escura ou aumente o número de perímetros exteriores no slicer.