Porque é que a Amortização por Hora Falha em Impressoras CoreXY e Filamentos Compósitos
Medir o desgaste do bico (nozzle) e das engrenagens da extrusora apenas por horas de funcionamento falha nas modernas impressoras CoreXY com caudal volumétrico de 22 mm³/s a imprimir filamentos abrasivos.
Os modelos clássicos de custeio distribuíam o desgaste da impressora apenas por uma taxa horária fixa (ex.: 0,25 €/h). Numa impressora CoreXY moderna a operar entre 250 mm/s e 350 mm/s com caudais volumétricos superiores a 22 mm³/s, a massa de polímero fundido que atravessa o hotend por hora é três a quatro vezes superior à de uma impressora cartesiana antiga.
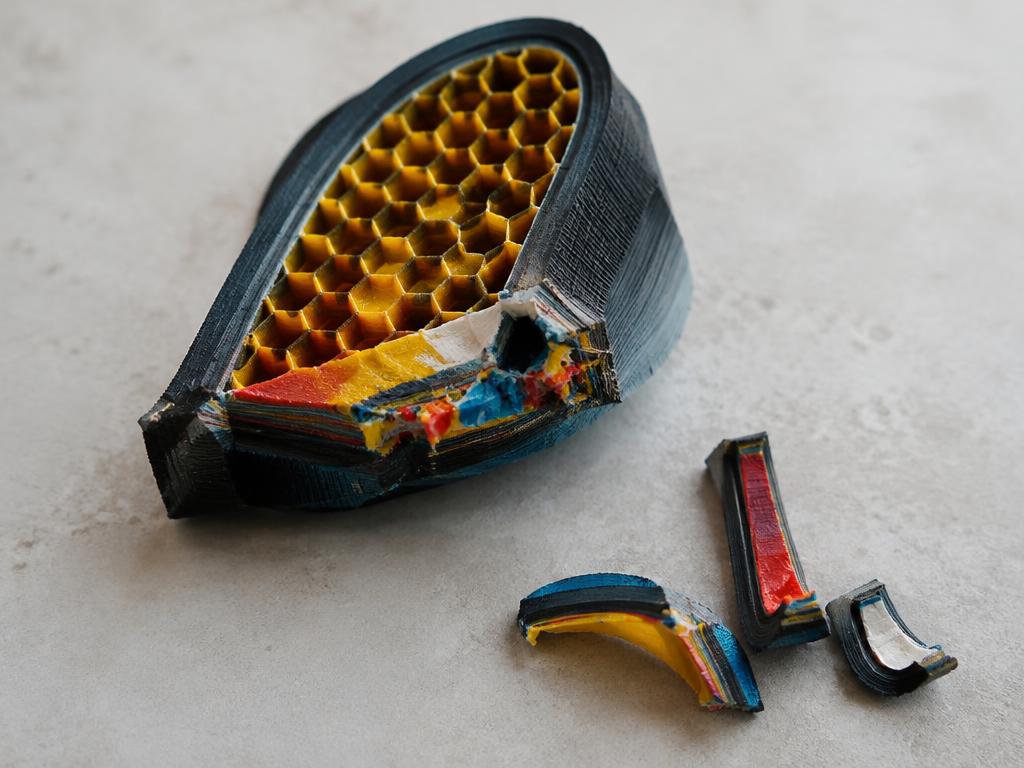
Além disso, os filamentos reforçados com fibra de carbono (CF), fibra de vidro (GF), pigmentos fosforescentes (Glow-in-the-Dark de aluminato de estrôncio) e cargas minerais atuam como uma lixa líquida sob pressão. Um bico de latão comum pode ficar inutilizado em menos de 400 gramas de filamento Glow ou CF, alargando o diâmetro interno de 0,40 mm para 0,65 mm e arruinando a precisão dimensional das peças.
- Caudal Volumétrico Elevado: Os hotends de alto fluxo extrudem entre 25 g e 40 g de material por cada hora de impressão.
- Erosão Mecânica Interna: As fibras de carbono picadas e os cristais fosforescentes desgastam o canal do bico e os dentes das engrenagens da extrusora.
- Fadiga da Placa PEI Texturizada: Ciclos térmicos repetidos acima de 80 °C e o descolamento de polímeros técnicos degradam o revestimento aderente de PEI.
A Fórmula de Amortização Volumétrica: Sobretaxa de Desgaste por Quilograma Extrudido
O desgaste de bicos de aço temperado e placas PEI deve ser calculado como uma sobretaxa direta por quilograma de filamento consumido, estruturada em 4 famílias de abrasividade.
Para proteger a margem da oficina, a substituição periódica de hotends completos e placas flexíveis de PEI tem de ser incorporada no custo por quilo da bobina. Sempre que imprime compósitos de engenharia, o uso de bico de aço temperado (ou carboneto de tungsténio / rubi) e engrenagens de aço endurecido é obrigatório.
Ao aplicar uma sobretaxa volumétrica por quilograma (€/kg), cada grama de compósito impresso para um cliente financia automaticamente a compra do próximo bico e da próxima placa PEI.
FXRaio-X Técnico · Como o InfillQuote calcula isto nos bastidores (Ver fórmula)▼
\text{Sobretaxa}_{\text{desgaste}}/\text{kg} = \frac{\text{Preço do Bico / Hotend}}{\text{Vida Útil em kg}} + \frac{\text{Preço da Placa PEI}}{\text{Vida Útil em Bobinas}}Para um hotend completo com bico de aço temperado de 36,00 € que suporta 12 kg de PA-CF e uma placa PEI texturizada de 26,00 € que dura 15 bobinas técnicas: (36,00 € / 12) + (26,00 € / 15) = 3,00 € + 1,73 € = 4,73 €/kg de sobretaxa de desgaste (cerca de 0,005 €/grama).
| Família de Material | Vida Útil do Bico | Vida da Placa PEI | Sobretaxa (EUR) | Sobretaxa (USD) | Sobretaxa (BRL) | Requisitos de Hardware na Impressora |
|---|---|---|---|---|---|---|
| PLA / PETG / TPU Padrão | 40–80+ kg | 60–100 bobinas | +0,45 €/kg | +$0.50/kg | +R$ 2,50/kg | Bico de latão ou aço inox padrão e placa PEI texturizada convencional. |
| PLA Madeira / Mármore / Branco Titânio TiO2 | 15–25 kg | 35–50 bobinas | +1,10 €/kg | +$1.20/kg | +R$ 6,00/kg | Bico de aço temperado ou cobre niquelado; partículas moderadamente abrasivas. |
| Compósitos (PLA-CF, PETG-CF, ABS-GF, PA-CF) | 8–15 kg | 20–30 bobinas | +2,75 €/kg | +$3.00/kg | +R$ 15,00/kg | Bico de aço temperado e engrenagens de extrusora em aço endurecido obrigatórios. |
| Fosforescentes (Glow) e Carregados a Metal | 4–10 kg | 12–20 bobinas | +4,00 €/kg | +$4.50/kg | +R$ 22,00/kg | Abrasão severa; desgaste acelerado de tubos PTFE e funis de entrada do AMS. |
Tabela: As 4 Famílias de Abrasividade de Materiais e Sobretaxas de Desgaste por Quilo
Nota: Adicione a sobretaxa correspondente diretamente ao preço por quilo da bobina no catálogo de materiais do InfillQuote.
Proteção de Funis do AMS, Tubos PTFE e Parametrização no InfillQuote
Os filamentos abrasivos também rasgam os tubos PTFE curvos e os funis plásticos de entrada do AMS, exigindo guias cerâmicos e substituição preventiva.
Nos sistemas automáticos de multimaterial como o Bambu Lab AMS, os filamentos rígidos com fibra de carbono ou superfície áspera (Glow) desgastam rapidamente as paredes internas dos tubos PTFE nas curvas de maior atrito e abrem sulcos nos funis plásticos dos alimentadores, provocando erros de retração.
No InfillQuote, a forma mais limpa e automática de recuperar este custo é somar a sobretaxa de desgaste diretamente ao preço de compra da bobina no seu catálogo (por exemplo, registando uma bobina de PETG-CF comprada por 27,00 €/kg a 29,75 €/kg). Assim, cada orçamento emitido já reserva a verba para substituir bicos, tubos PTFE e placas PEI.
- Inspeção Trimestral de Tubos PTFE: Substitua os troços de tubo PTFE do AMS e do toolhead sempre que notar resistência na passagem do filamento.
- Protetores Cerâmicos nos Funis do AMS: Instale anéis guias em cerâmica ou aço nas entradas dos alimentadores do AMS.
- Registo Direto no Catálogo InfillQuote: Incorpore a sobretaxa (€/kg) no preço da bobina para automatizar o cálculo em todas as peças.
Perguntas Frequentes
Com quantos gramas de filamento Glow ou Fibra de Carbono se destrói um bico de latão comum?
Apenas entre 250 g e 500 g. Os cristais de aluminato de estrôncio presentes nos filamentos Glow-in-the-Dark têm dureza 8 na escala de Mohs (superior à do aço carbono comum). Imprimir meia bobina num bico de latão rasga a ponta e deforma o orifício de 0,4 mm, causando subextrusão e perda total de tolerância mecânica.
Porque é que a placa PEI texturizada perde aderência prematuramente com materiais técnicos?
Os ciclos térmicos repetidos com o tabuleiro entre 85 °C e 110 °C (exigidos para PETG, ABS, ASA e Nylon) provocam fadiga térmica no revestimento de polieterimida (PEI). Além disso, arrancar peças ainda quentes ou utilizar espátulas metálicas arranca micro-camadas do polímero aderente.
Como configurar esta sobretaxa de desgaste de bico e placa PEI no InfillQuote?
Aceda ao catálogo de Materiais no InfillQuote. Ao criar ou editar o perfil de uma bobina abrasiva (ex.: PLA-CF, PETG-CF, PA-CF ou Glow), some o valor da sobretaxa (+2,75 €/kg a +4,00 €/kg) ao preço de aquisição da bobina. O motor de cálculo passará a descontar esse desgaste automaticamente por cada grama utilizado.