- 01Die Mehrfarben-Falle: Warum Spülverluste das Bauteilgewicht oft übersteigen
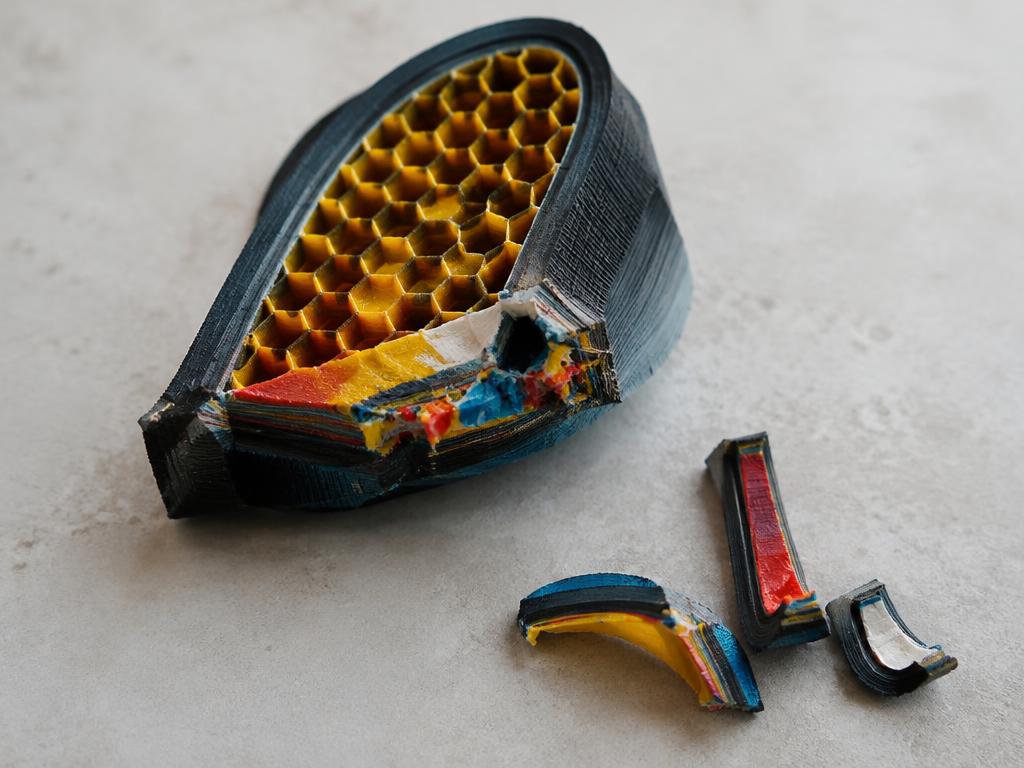
- 02Anatomie des AMS-Ausschusses: Spülkügelchen (Poop), Reinigungsturm und Infill-Spülung
- 03Spülvolumen-Multiplikator kalibrieren und bis zu 45% Filament sparen
- 04Die kaufmännische Formel zur Weitergabe von AMS-Spülkosten an den Kunden
- 05Häufig Gestellte Fragen (FAQ)
Die Mehrfarben-Falle: Warum Spülverluste das Bauteilgewicht oft übersteigen
Faustregel: Im Mehrfarbendruck wiegen Spülknäuel und Reinigungsturm regelmäßig 2- bis 3-mal so viel wie das Bauteil selbst. Eine 85g-Figur mit 400 Wechseln erzeugt 220g Abfall (4,84 € Zusatzkosten). Wer nur das Bauteil berechnet, zahlt pro Stück 3,62 € aus eigener Tasche drauf.
Im Einfarbendruck entspricht der Verbrauch fast exakt dem Bauteilgewicht. Bei Wechselsystemen wie dem Bambu Lab AMS schneidet jeder Farbwechsel das Filament ab, zieht es 80cm zurück ins AMS, schiebt die neue Spule vor, spült die Düse und streift sie ab.
Bei 300 bis 500 Wechseln summieren sich Spülknäuel und Turm schnell auf 200g bis 300g Filamentabfall und über 7 Stunden Leerlaufzeit. Wer nur das Gewicht der Waage kalkuliert, verschenkt bares Geld an den Kunden.
| Kostenkomponente | Naive Schätzung (Nur Bauteilgewicht) | InfillQuote Mehrfarben-Kalkulation | Tatsächliche Abweichung / Auswirkung |
|---|---|---|---|
| Nettogewicht des Bauteils | 85 g (4 Farben PLA) | 85 g (4 Farben PLA) | Identische Produktgeometrie |
| Spülverlust & Reinigungsturm | 0,00 € (Ignoriert 0g) | 220 g (4,84 € bei 22 €/kg) | 185g Spülknäuel + 35g Turm verworfen |
| Tatsächlicher Filamentverbrauch | 85 g (1,87 €) | 305 g (6,71 €) | +4,84 € (+259% massiver Material-Fehlbetrag !) |
| Farbwechsel & Zusatzzeit | 400 Wechsel (0h angesetzt) | 400 Wechsel (+7,3 Stunden Leerlaufzeit) | Wechseldauer übertrifft die reine Extrusionszeit |
| Gesamte Druckauftragsdauer | 3,5 Stunden (Reine Druckzeit) | 10,8 Stunden (3,5h Druck + 7,3h Wechsel) | 7,3 Stunden unberechnete Maschinenbelegung |
| Strom (145W @ 0,22 €/kWh) | 0,11 € (3,5h) | 0,34 € (10,8h) | Heizbett muss 10,8 Stunden auf Temperatur bleiben |
| Abschreibung & Düsenverschleiß | 0,84 € (0,25 €/h) | 2,70 € (0,25 €/h) | Mechanischer Verschleiß an Klinge und Zahnrädern |
| Ausschuss-Risikopuffer (10%) | 0,00 € (Ignoriert) | 0,98 € | Erhöhte Fehleranfälligkeit bei vielen Wechselzyklen |
| Reale Fertigungsselbstkosten | 2,82 € | 10,73 € | Die realen Herstellkosten sind 3,80-mal höher ! |
| Angebotspreis an den Kunden | 8,46 € (Naive 3x-Formel) | 23,50 € (Zielmarge 35% Netto) | Betriebswirtschaftlich tragfähiger Marktpreis |
| Vertriebsplattform-Gebühr (16%) | 1,35 € | 3,76 € | Wird vom Brutto-Verkaufsumsatz einbehalten |
| Realer Cashflow im Geldbeutel | +4,29 € (Fiktiv) -> -3,62 € (VERLUST !) | +8,98 € (Verifizierter Nettogewinn) | Der naive Anbieter verliert 3,62 € pro Druckstück ! |
| Effektive Nettogewinnspanne | -42,8% (Negativ/Defizit) | +38,2% (Gewinnspanne geschützt) | Wirtschaftlicher Betrieb vs. ruinöse Selbstsubvention |
Tabelle: Wirtschaftliche Prüfung: Naive Schätzung vs. Reale InfillQuote AMS-Kalkulation (85g Figur, 400 Farbwechsel)
Hinweis: Kalkuliert für eine 85g 4-Farben-Figur mit 400 Farbwechseln auf Bambu Lab P1S/X1C mit Qualitäts-PLA (22 €/kg netto).
Anatomie des AMS-Ausschusses: Spülkügelchen (Poop), Reinigungsturm und Infill-Spülung
Faustregel: AMS-Ausschuss landet an 3 Stellen: der Spülrinne ("Poop"), dem Reinigungsturm und dem Infill. Das Spülen reinigt die Schmelzkammer von Restpigmenten, während der Turm den Düsendruck stabilisiert, damit Sichtwände fehlerfrei bleiben.
Bei jedem Farbwechsel fördert der Druckkopf über dem Abwurfschacht 30mm³ bis 50mm³ verflüssigtes Altfilament aus der Düse. Danach fährt er auf den Turm, um Druckschwankungen (Pressure Advance) auszugleichen und Fäden abzustreifen.
Ein Teil des Übergangsvolumens lässt sich auch in das Infill oder in Stützstrukturen spülen. Das spart bis zu 25% Abfall an der Rinne, erfordert aber mindestens 3 bis 4 Außenwandlinien (1,2mm), um ein Durchscheinen dunkler Farben zu verhindern.
FXTechnische Formel · Wie InfillQuote dies im Hintergrund berechnet (Formel anzeigen)▼
M_{gesamt} (g) = M_{bauteil} + M_{stuetzen} + M_{turm} + \sum_{i=1}^{N_{wechsel}} [V_{spuel, i} (mm^3) \times \rho (g/mm^3)]Wobei V_spuel,i das kalibrierte Übergangsvolumen zwischen den Farben darstellt, rho die Materialdichte (1,24 g/cm³ für PLA) und N_wechsel die Gesamtzahl aller Farbwechsel über alle Schichten.
Spülvolumen-Multiplikator kalibrieren und bis zu 45% Filament sparen
Faustregel: Der Standard-Spülmultiplikator steht defensiv auf 1.0. Eine Senkung auf 0.60–0.65 spart rund 35% Spülmaterial ohne Farbverfälschung – das spart 3 € bis 5 € pro Mehrfarben-Druckplatte.
Die Werkseinstellung in Bambu Studio bereitet sich auf den extremen Worst-Case vor: von Tiefschwarz auf Reinweiß. In der Praxis benötigt der Wechsel von Weiß zu Schwarz jedoch nur ca. 120mm³, während Schwarz zu Weiß 380mm³ erfordert.
Öffnen Sie "Flushing Volumes" im Slicer, senken Sie den Multiplikator auf 0.60–0.65 ab und reduzieren Sie helle zu dunklen Tönen manuell. Ein kurzer 10-Schichten-Testdruck belegt saubere Farbtrennung bei deutlich geringerem Verbrauch.
- Kritische Farbwechsel (Spülung bei 350 bis 450 mm³ belassen): Schwarz zu Reinweiß, Karminrot zu Zitronengelb, Dunkelblau zu Hauttönen / Transluzent.
- Unkritische Farbwechsel (Auf 110 bis 150 mm³ reduzieren): Weiß zu Schwarz, Gelb zu Dunkelgrün, Hellgrau zu Anthrazit.
- Turm-Optimierung: Breite des Reinigungsturms von 35mm auf 20-25mm reduzieren und automatische Deaktivierung des Turms ab Schichten ohne Farbwechsel aktivieren.
- Wandstärken-Absicherung: Beim Spülen ins Infill stets mindestens 3 bis 4 Außenwandlinien (1,2mm bis 1,6mm Wandstärke) einstellen, um ein Durchscheinen dunkler Infill-Bereiche zu verhindern.
Die kaufmännische Formel zur Weitergabe von AMS-Spülkosten an den Kunden
Faustregel: Spülabfall ist direktes Rohmaterial des Auftrags, kein Werkstatt-Verlust. Berechnen Sie 100% des Filaments und der Wechselzeiten, schlagen Sie eine Rüstpauschale von 15 € bis 25 € auf, und drucken Sie in Serie: 4 Teile auf der Platte senken den Stückabfall um 60%.
Genau wie Späne im CNC-Fräsen gehören Spülverluste ins Angebot. Sie haben die Spule komplett bezahlt; wer 200g Plastik verschenkt, radiert seine Nettomarge aus.
Bedenken Sie zudem, dass 400 Wechsel die Maschine über 7 Stunden blockieren und Strom für das Heizbett ziehen. Rechnen Sie stets mit der Gesamtlaufzeit und nutzen Sie die Umkehrmarge gegen Gebührenabzüge.
FXTechnische Formel · Wie InfillQuote dies im Hintergrund berechnet (Formel anzeigen)▼
Preis = \frac{[ (M_{bauteil} + M_{spuel}) \times C_{filament} ] + [ (T_{druck} + N_{wechsel} \times t_{wechsel}) \times R_{maschine} ] + Arbeitslohn + Fixkosten}{1 - (Plattformgebuehr\% / 100) - (Zielmarge\% / 100)}Erfasst das gesamte verbrauchte Filament inklusive Spülmenge, berücksichtigt die Maschinenzeit pro Farbwechsel (ca. 1,25 Min/Wechsel) und wendet die analytische Umkehrmarge zum Schutz des Gewinns an.
- Transparente Angebotserstellung: Weisen Sie die Kosten in B2B-Angeboten als "Prozessbedingte Mehrfarben-Verbrauchsmaterialien" aus, um den technischen Aufwand zu unterstreichen.
- Mehrfarben-Rüstpauschale: Erheben Sie eine feste Bereitstellungspauschale von 15 € bis 30 € für Spulenbestückung, Trockenmittelprüfung im AMS und Düseninspektion.
- Serienfertigung nutzen: Platzieren Sie mehrere identische Figuren auf demselben Druckbett. Da Reinigungsturm und Schichtspülung nur einmal pro Schicht anfallen, sinkt der Spülausschuss pro Stück um bis zu 75% !
Häufig Gestellte Fragen
Wie viel zusätzliche Druckzeit verursacht das Bambu Lab AMS pro Farbwechsel?
Bei Bambu Lab Druckern (P1S, X1C, A1) dauert jeder einzelne Farbwechsel zwischen 60 und 90 Sekunden. Der Zyklus umfasst das mechanische Kappen des Filaments mit dem Schneidhebel, das Zurückziehen durch den PTFE-Schlauch ins AMS, das Vorfördern der neuen Farbe, das Aufheizen und Spülen über der Heckrinne ("Poop"), das Abstreifen am Silikonpad sowie den Druckaufbau auf dem Reinigungsturm. Bei einem Modell mit 400 Farbwechseln summiert sich dieser Vorgang auf 7 bis 10 Stunden zusätzliche Maschinenlaufzeit.
Führt das AMS-System zu einem erhöhten Verschleiß von Düse und Mechanik?
Ja. Das häufige Wechseln beansprucht drei mechanische Komponenten besonders stark: (1) Die Filament-Schneidklinge (Cutter Blade), die bei jedem Wechsel auslöst (400 Wechsel = 400 Schnitte, Austausch nach 3.000 bis 5.000 Schnitten empfohlen); (2) Die Förderzahnräder des Extruders und die Einlauftrichter des AMS durch ständige Reibung; sowie (3) Die PTFE-Schläuche, die insbesondere bei abrasiven Filamenten (Matte, Glow-in-the-Dark, Carbon) innen stark verschleißen.
Lohnt es sich, die Option "Spülen ins Infill" (Flush into infill) zu aktivieren?
Das Spülen in die Füllung kann 15% bis 30% des Spülfilaments einsparen, erfordert jedoch Vorsicht. Beträgt die Wandstärke weniger als 3 bis 4 Außenlinien (unter 1,2 mm), scheinen dunkle Farbspülungen durch helle Sichtflächen hindurch (Ghosting-Effekt). Verwenden Sie diese Funktion keinesfalls bei dünnen weißen Wänden oder transluzenten Werkstoffen. Bei dunklen Bauteilen oder massiven technischen Teilen ist sie hingegen äußerst wirtschaftlich.