Der Stromkosten-Mythos bei Filamenttrocknern in der Werkstattpraxis
Ein thermischer Filamenttrockner mit PID-Regelung verbraucht im Dauerbetrieb durchschnittlich nur 38W bis 55W, was bei 6 Stunden Laufzeit ca. 0,07 € bis 0,09 € an Stromkosten verursacht.
Viele 3D-Druck-Anwender fürchten, dass das ständige Trocknen von Spulen die Stromrechnung in die Höhe treibt. Da Typenschilder Spitzenleistungen von 100W bis 150W ausweisen, wird fälschlicherweise angenommen, dass dieser Verbrauch dauerhaft anliegt.
Tatsächliche Leistungsmessungen belegen, dass die Maximalleistung nur während der ersten 15 Minuten der Aufheizphase gezogen wird. Sobald der Innenraum die Zieltemperatur (50 °C bis 70 °C) erreicht, drosselt die PID-Steuerung die Dauerleistung auf 38W–55W. Ein voller 6-Stunden-Zyklus verbraucht lediglich 0,25 bis 0,33 kWh Strom.
- Aufheizphase (10–18 min): Kurzzeitige Leistungsspitze von 90W bis 120W zum Erreichen der Solltemperatur.
- Eingeschwungener PID-Zustand (5+ Stunden): Modulierte Leistungsaufnahme von durchschnittlich 38W bis 55W.
- Gesamtenergie je Trocknung: Nur 0,25 bis 0,35 kWh elektrischer Verbrauch für einen 6-stündigen Zyklus.
Hydrolyse, Fädenziehen und Ausschuss: Reale Verluste durch Feuchtigkeit
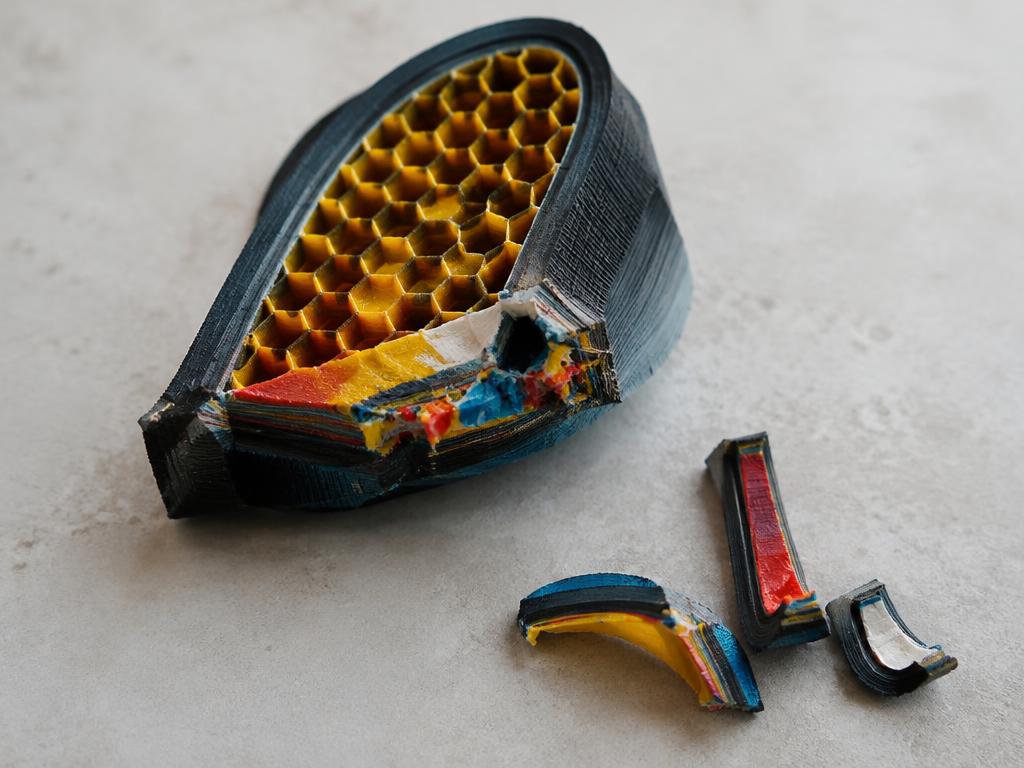
Im Hotend bei 220 °C+ verdampfendes Wasser löst Hydrolyse aus, die die Reißfestigkeit um 30% senkt und 10 € bis 25 € an Ausschuss und manueller Nachbearbeitung verursacht.
Wenn feuchtes Filament in die Düse gelangt, verdampft das eingeschlossene Wasser explosionsartig. Dies führt zu hörbarem Knistern, ungleichmäßigem Materialfluss und massiver Fadenbildung (*Stringing*) auf den Außenflächen.
Bei Polyamiden (Nylon), PETG und TPU zersetzt die Verbindung aus Hitze und Wasser die Polymerketten chemisch (Hydrolyse), was die mechanische Belastbarkeit dauerhaft zerstört. Der Einsatz von 0,08 € Strom für die Trocknung schützt vor Fehldrucken im Wert von Dutzenden Euro.
FXTechnische Formel · Wie InfillQuote dies im Hintergrund berechnet (Formel anzeigen)▼
\text{Kosten}_{\text{Trocknung}} = \left( \frac{\text{Durchschnittsleistung (W)}}{1000} \times \text{Zyklusstunden} \right) \times \text{Stromtarif (kWh)}Ein 45W-Trockner für 6 Stunden bei 0,28 €/kWh Industriestrompreis: (45 / 1000 × 6) × 0,28 € = 0,27 kWh × 0,28 € = 0,0756 € je Trocknungszyklus.
| Polymer | Empfohlener Zyklus | Energie (kWh & €) | Energie (BRL & USD) | Ausschuss- & Nacharbeitsverlust | Schadensbild bei feuchtem Druck |
|---|---|---|---|---|---|
| PLA / PLA Silk | 50 °C für 4 h | 0,18 kWh (~0,05 €) | R$ 0,15 / $0.03 | 4–10 € (R$ 15–35 / $5–12) | Filament bricht im AMS; Seidenglanz bei PLA Silk geht verloren. |
| PETG / PETG-CF | 65 °C für 6 h | 0,28 kWh (~0,08 €) | R$ 0,25 / $0.04 | 7–15 € (R$ 20–45 / $8–18) | Starkes Spinnweben-Stringing; +15 Min. manuelle Nacharbeit mit Messer und Heißluft. |
| TPU 95A | 60 °C für 8 h | 0,36 kWh (~0,10 €) | R$ 0,32 / $0.05 | 12–30 € (R$ 45–90 / $15–35) | Innere Dampfbläschen; Schichtdelamination; 100% Bauteilausschuss. |
| ABS / ASA | 70 °C für 6 h | 0,32 kWh (~0,09 €) | R$ 0,29 / $0.05 | 10–22 € (R$ 35–65 / $12–25) | Dampfporen im Schichtverbund; Schichttrennung unter Last und Warping. |
| Nylon PA-CF / PC | 80 °C für 10 h | 0,65 kWh (~0,18 €) | R$ 0,62 / $0.10 | 25–75+ € (R$ 70–200+ / $25–75+) | Vollständige Versprödung; plötzliches Versagen technischer Funktionsteile. |
Tabelle: Trocknungsenergie vs. Feuchtigkeitsschäden bei 5 Standardpolymeren
Hinweis: Verlustwerte beinhalten verworfenes Material, Maschinenlaufzeit und Handarbeit.
Kalkulation von Trocknung und Silikagel in InfillQuote Werkstatttarifen
Kalkulieren Sie Trocknungskosten entweder mit +45W Zusatzleistung beim Druck aus dem Trockner, oder mit pauschal 0,10 € je vorgetrockneter Spule in Dichtboxen.
Die Einbindung in Ihre Kalkulation ist simpel. Drucken Sie technische Materialien direkt aus der geheizten Trocknerbox, erhöhen Sie den Leistungswert des Druckers in InfillQuote um 45W (z. B. 165W statt 120W).
Trocknen Sie Spulen vor und lagern diese in luftdichten Boxen mit Farbindikator-Silikagel, addieren Sie eine Pauschale von 0,10 € bis 0,15 € je Spule im Materialstamm, um die Regeneration des Trockenmittels abzudecken.
- Direktdruck aus der Trockenbox: Addieren Sie +45W zur Maschinenleistung im Druckerprofil auf InfillQuote.
- Lagerpauschale bei Sammeltrocknung: Schlagen Sie 0,10 € auf den Spulenpreis für Dichtboxen und Silikagel auf.
- Silikagel-Prozedere: Bewahren Sie Spulen in Boxen mit Regenerationsperlen bei dauerhaft <= 15% rF auf.
Häufig Gestellte Fragen
Warum können fabrikneue, vakuumversiegelte Spulen feucht geliefert werden?
Im Produktionsprozess wird der frisch extrudierte Kunststoffstrang in Wasserbädern abgekühlt, bevor er aufgespult wird. Reicht das Abblasen der Kühlluft nicht aus, verbleibt Restfeuchte zwischen den Wicklungen und wird mit eingeschweißt.
Worin liegt der Unterschied zwischen Silikagel und einem aktiven thermischen Trockner?
Silikagel wirkt passiv und präventiv: Es bindet die Luftfeuchtigkeit in dichten Boxen, um eine Feuchtigkeitsaufnahme zu verhindern, kann aber tief gebundenes Wasser nicht aus dem Polymer lösen. Ein thermischer Trockner verdampft Feuchtigkeit aktiv durch Hitze und Konvektion.
Wie erfasse ich diesen Stromaufwand in InfillQuote?
Fügen Sie 45W zur Maschinenleistung in Ihrem Druckerprofil hinzu, falls Sie aus der Trockenbox drucken, oder addieren Sie 0,10 € zum Spulenpreis. Das System berechnet die Energiekosten automatisch in jedem Angebot.