Où Disparaissent 40% de la Marge : L’Anatomie Réelle du Post-Traitement
Le travail manuel de finition représente 30% à 40% du coût total d’une pièce prête, réparti entre retrait des supports, ponçage progressif, chimie et contrôle dimensionnel.
Nombreux sont les ateliers qui calculent le filament et l’énergie avec exactitude dans le trancheur, mais voient leur bénéfice s’évaporer à l’établi. Une pièce ayant nécessité 3,00 € de matière peut réclamer 30 minutes de travail manuel pour retirer les supports, ébavurer les lignes de couche et appliquer un apprêt.
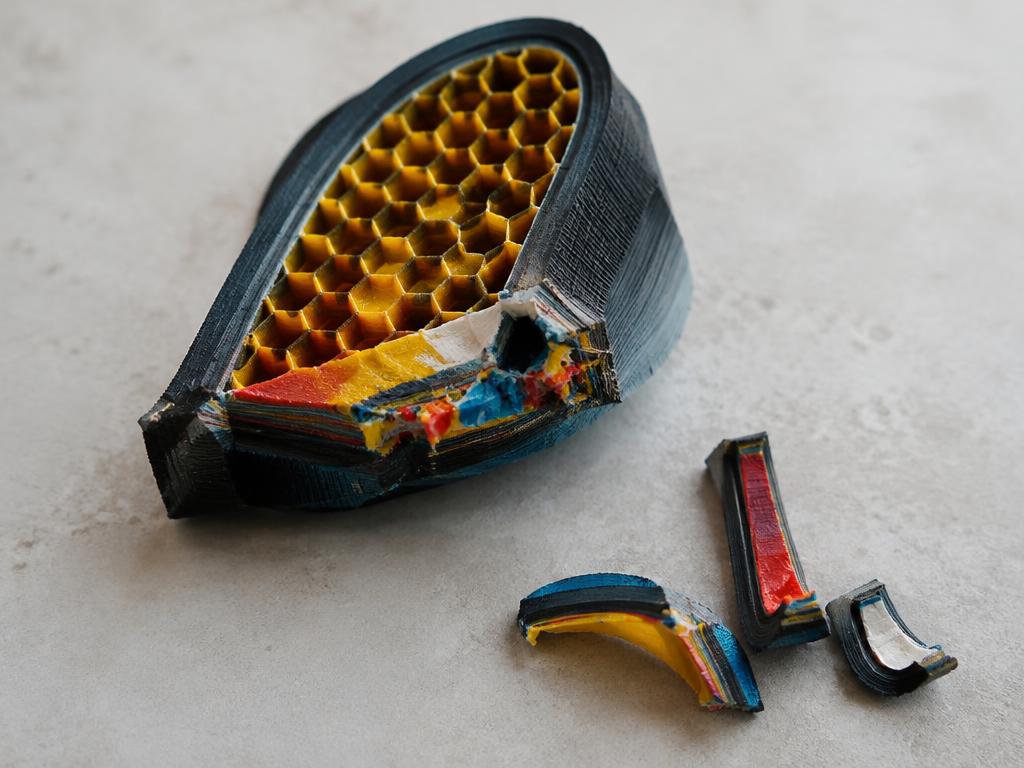
La ventilation moyenne du temps d’atelier est éprouvée : retrait des supports et ébavurage (35%–45%), ponçage progressif du grain 120 à 1200 (25%–35%), pose d’inserts thermiques ou peinture (15%–25%) et vérification dimensionnelle au pied à coulisse (10%–15%). Omettre ces minutes transforme une activité professionnelle en passe-temps déficitaire.
- Retrait des Supports et Bordures (35%–45% du temps) : Pinces coupantes rasantes, lames d’ébavurage et pinces de précision.
- Ponçage Progressif (25%–35% du temps) : Dégrossissage à sec (grains 120–240) puis finition à l’eau (grains 400–1200).
- Opérations Chimiques et Thermiques (15%–25% du temps) : Inserts taraudés en laiton, apprêt garnissant et peinture aérographe.
- Contrôle Dimensionnel (10%–15% du temps) : Validation au pied à coulisse numérique et contrôle d’assemblage mécanique.
Les 3 Niveaux Commerciaux de Finition et la Formule des Consommables
Toute proposition commerciale doit catégoriser la finition en 3 niveaux clairs : Brut d’Impression, Standard Apprêté ou Premium Peint, en facturant minutes et consommables.
Proposer une finition indéterminée suscite des litiges avec les clients. En définissant trois niveaux transparents, le donneur d’ordre choisit son degré d’exigence esthétique et rémunère fidèlement les produits et le temps requis.
Les consommables chimiques (feuilles abrasives à l’eau, ruban de masquage, bombes d’apprêt garnissant, dégraissant solvant, gants nitrile) ne doivent jamais être offerts.
FXDétail Technique · Comment InfillQuote calcule cela en coulisses (Voir la formule)▼
\text{Coût}_{\text{finition}} = \left( \frac{\text{Minutes Actives}}{60} \times \text{Taux Horaire} \right) + \text{Consommables Chimiques}Pour une finition Standard Apprêté de 30 minutes à 32,50 €/h avec 2,50 € de consommables : (30/60 × 32,50 €) + 2,50 € = 16,25 € + 2,50 € = 18,75 € de supplément de finition.
| Niveau Commercial | Temps d’Établi | Consommables Chimiques | Multiplicateur de Prix | Descriptif et État de Surface |
|---|---|---|---|---|
| Niveau 1 : Brut d’Impression (As-Built) | 5–10 min | 0,15 € ($0.15 / R$ 0,50) | 1.0x (Prix de Base) | Supports détachés et bordures arasées ; stries visibles ; cotes fonctionnelles contrôlées. |
| Niveau 2 : Standard Apprêté (Standard Prep) | 25–45 min | 2,00–3,50 € ($2–3.50 / R$ 8–15) | 1.45x–1.80x (+45% à +80%) | Ponçage à l’eau jusqu’au grain 400 ; 1 à 2 couches d’apprêt ; stries atténuées, prêt à peindre. |
| Niveau 3 : Premium Peint (Premium Studio) | 120–360+ min | 5,00–14,00 € ($5–14 / R$ 25–65) | 2.0x–5.0x (+100% à +400%) | Ponçage jusqu’au grain 1200 ; peinture aérographe multicouche, vernis protecteur de finition automobile. |
Tableau : Les 3 Niveaux Commerciaux de Finition et Suppléments d’Atelier
Note : Multiplicateurs appliqués sur le coût de fabrication avant marge commerciale.
Stratégies Trancheur : Comment Réduire de 30% le Temps d’Établi
L’orientation adéquate dans le trancheur supprime jusqu’à 30% d’ébavurage manuel en orientant les surfaces nobles vers le haut et en fixant l’écart Z à 0,20–0,24 mm.
Le meilleur moyen d’économiser en post-traitement consiste à éliminer les cicatrices de support dès la découpe logicielle. Disposer les parois esthétiques vers le haut avec un angle supérieur à 45° évite tout contact de support sur les zones d’aspect.
L’emploi de supports arborescents organiques réduit nettement l’empreinte de contact par rapport aux grilles rectilignes. Un écartement vertical Z de 0,20 mm à 0,24 mm garantit un détachement sans outillage forcé ni bavures tenaces.
- Orientation des Faces Visibles : Maintenez les faces décoratives orientées vers le haut, à l’écart du plateau.
- Écartement Z de Contact : Réglez 0,20–0,24 mm entre le sommet du support et l’interface de pièce pour un retrait net.
- Supports Arborescents : Utilisez des ramifications inclinées évitant tout contact avec les parois visibles.
- Découpe Modulaire : Scindez les géométries volumineuses en parties planes assemblables sans aucun support.
Foire Aux Questions
Comment imputer le papier abrasif, l’apprêt en bombe et les colles à l’unité ?
Standardisez un forfait consommables par niveau. Pour le Niveau 1, appliquez 0,15 € par pièce pour l’usure des lames et gants. Pour le Niveau 2, comptez 2,50 € par pièce pour l’amortissement des abrasifs et de l’apprêt. Pour le Niveau 3, chiffrez de 5,00 € à 12,00 € pour peintures et vernis.
Quand est-il rentable d’utiliser un filament d’interface dédié dans un système multi-matériaux ?
C’est rentable sur des pièces techniques complexes comprenant des cavités étroites où le retrait manuel prendrait plus de 40 minutes ou risquerait de casser des clips. Utiliser du PLA comme couche de contact sous du PETG avec un écart Z nul élimine tout ponçage ultérieur.
Quels sont les coûts de nettoyage à l’alcool isopropylique (IPA) et de polymérisation UV en résine SLA ?
En résine SLA/MSLA, le post-traitement est chimique : chaque pièce évapore et sature environ 8% d’alcool isopropylique dans le bac de lavage (0,40 € à 0,80 € par lavage), outre 15 minutes d’ébavurage des attaches et la consommation de la chambre UV.